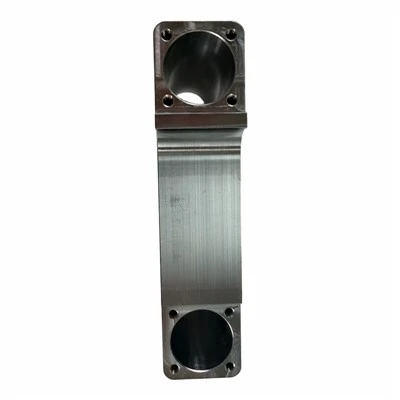
Demontering av strukturella detaljer

Nedre gaffelformad ringsäte
Basen är en polygonal blockstruktur med skurna kanter, med släta cirkulära hål inuti för att sätta in stiftaxeln, och därigenom uppnå gångjärnsrotation och tillåta kopplingsänden att svänga i vinkel; Yttersidan är behandlad med platt skärning, vilket är bekvämt för fastspänning och bearbetning, och kan även monteras och riktas med en skiftnyckel.

Övre koaxial cylindrisk konvex axel
Förläng ett massivt cylindriskt axelsegment uppåt, med ett litet hål på axelns sidovägg, vilket är ett åtdragningsskruvhål som kan dra åt den matchande stången och transmissionsaxeln för att slutföra låsning och fixering; Den övre delen av axeln är platt, med ett litet spetsigt hål i mitten, vilket är ett processmärke som lämnas av topppositioneringen under svarvbearbetning.

Bearbetningsegenskaper
Vridmönstren på de inre och yttre cylindriska ytorna är regelbundna, och ändytorna och de yttre planen är precisionsbearbetade genom fräsning. Form- och positionstoleranserna är strikt kontrollerade, vilket gör det till en icke-standarddel av svarvfräskompositbearbetning och inte en standardfärdig produkt på marknaden.
Materialegenskaper
Vanligtvis gjord av 6061 aluminiumlegering, fördelarna är följande:
Lätt, det kan minska belastningen på den rörliga strukturen och minska trögheten i fram- och återgående rörelse;
Utmärkt skärprestanda, kapabel att slutföra komplex bearbetning som precisionshål i inre ringar och små sidohål;
Förmågan att motstå daglig korrosion är fortfarande acceptabel, och det finns inget behov av ytterligare skydd under konventionella inomhusautomationsförhållanden;
Utmärkt värmeledningsförmåga, värmen som ackumuleras av sportfriktion kan snabbt avledas.
Tung belastning kan ersättas med 7075 aluminiumlegering eller rostfritt stål för att förbättra strukturell styrka.


Applikationsscenarier
1. Cylinderändkontakt: fungerar som en universalknut för cylinderns kolvstång, kompenserar för koaxialitetsavvikelsen orsakad av installationen och undviker lateral kraftstopp under cylinderdrift;
2. Automatiserade racklänknoder: används för utrustningslänkmekanismer och ledade noder för justering av konsoler, för att uppnå flervinkeljustering av konsoler;
3. Fixturadapter: Genom att ta tag i fixturbasen med tre käftar som du frågade om i föregående omgång, fungerar den som adapterns svängdel för fixturklon;
4. Litet robotlänkage: Lättviktsläge för robotarmsledöverföring, som uppnår liten amplitudsvängning.

Processrelaterade kosttillskott
Bearbetningsprocessen för denna del är ungefär som följer: grov och fin bearbetning av den yttre cirkeln och det inre hålet på stångsvarven, följt av fräsning av blockkanten och borrning av det sidolåsande lilla hålet på fräsmaskinen. Processen är kompakt och det finns vissa krav på fixturens positioneringsnoggrannhet.
Populära Taggar: fribärande fäste fästklämma, Kina cantilever bracket fixering tillverkare, leverantörer, fabrik